


Kun laaduntarkastaja mittaa akselin kannettavalla Leeb-kovuusmittarilla ja saa 640 HL, kun prosessispesifikaatio vaatii 630±15 HL, onko tulos hyväksyttävä? Jos mittausepävarmuus on vain ±3 HL, vastaus on kyllä. Jos epävarmuus saavuttaa ±8 HL:n, tulosta ei voida arvioida suoraan. Tämä on mittauksen epävarmuuden todellinen vaikutus. Se ei ole teoreettinen käsite, jolla on merkitystä vain metrologian laboratorioissa. Se on perusparametri, joka jokaisen insinöörin, tarkastajan ja laatupäällikön on ymmärrettävä.
Mitä on mittauksen epävarmuus?
Mittausepävarmuus on parametri, joka kuvaa mittaustulosten hajoamista. Se määrittää intervallin, jossa mitattu arvo kohtuudella on. Joint Committee for Guides in Metrology (JCGM) määrittelee sen GUM:ssa mittaustulokseen liittyväksi parametriksi, joka kuvaa niiden arvojen hajoamista, jotka voidaan kohtuudella liittää mittaussuureen.
Käytännössä täydellinen mittaustulos tulee ilmaista mitattuna arvona ± epävarmuus. Ilman epävarmuutta mittausta ei voida verrata toleranssivaatimuksiin tai toiseen tulokseen eri laitteesta. Esimerkiksi digitaalista Brinell-kovuusmittaria ostettaessa sen kalibrointitodistuksessa mainittu laajennettu epävarmuus on suora osoitus laitteen mittauskyvystä.
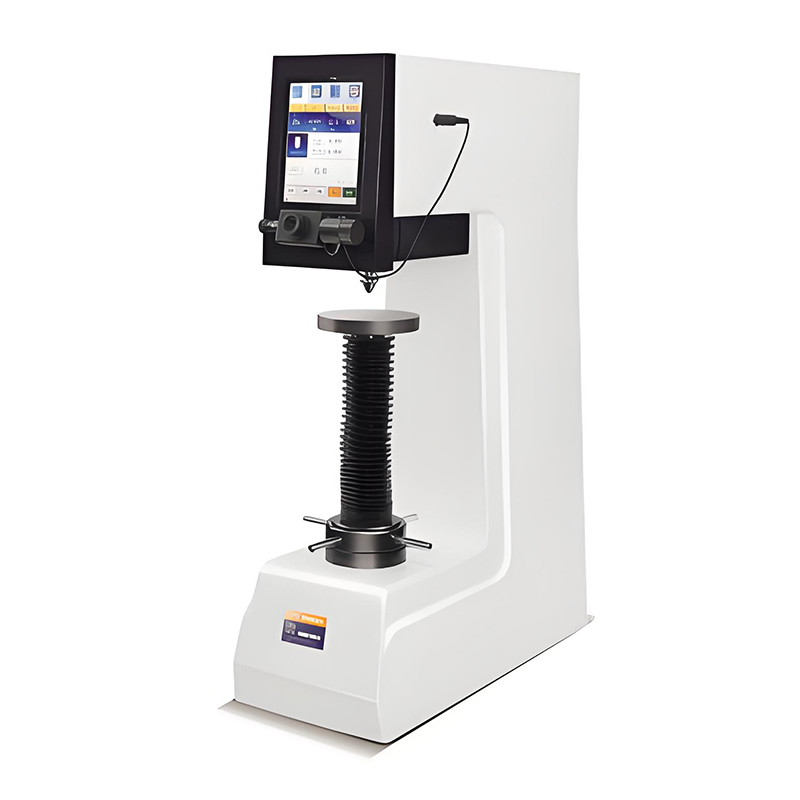 HBS-3000ET kosketusnäytöllinen digitaalinen Brinell-kovuustesteri manuaalisella tornilla Tämä digitaalinen Brinell-kovuusmittari tarjoaa kosketusnäytön käytön ja automaattisen voimansäädön, mikä varmistaa luotettavat mittaukset. Sen kalibrointitodistus tarjoaa laajennetun epävarmuuden, mikä osoittaa suoraan sen mittauskyvyn laadunvalvontaan. Näytä tuote →
Mittausepävarmuus ei ole sama asia kuin mittausvirhe. Error on ero mitatun arvon ja todellisen arvon välillä, ja todellinen arvo on yleensä tuntematon. Epävarmuus on intervalli, joka ilmaisee mittaustuloksen hajaantumisen. Senkin jälkeen, kun systemaattiset virheet on korjattu, epävarmuutta on edelleen olemassa. Kun kovuusmittari on kalibroitu, järjestelmällinen poikkeama korjataan, mutta itse kalibrointiprosessin aiheuttama epävarmuus säilyy. Siksi jokaisessa kalibrointitodistuksessa on laajennettu epävarmuus: se kertoo käyttäjälle, kuinka luotettava laitteen mittaustulos todella on.
Tyypin A ja tyypin B epävarmuus: eri lähteet, eri menetelmät
Tyypin A epävarmuus arvioidaan toistuviin mittauksiin perustuvilla tilastollisilla menetelmillä. Tyypin B epävarmuus perustuu ei-tilastollisiin tietoihin, kuten kalibrointitodistuksiin, valmistajan spesifikaatioihin, julkaistuihin vertailutietoihin ja ympäristöolosuhteisiin.
Esimerkiksi Vickersin kovuustestissä viisi saman näytteen mittausta tuottavat 318, 322, 319, 321 ja 318 HV. Keskiarvo on 319,6 HV ja kokeellinen standardipoikkeama 1,7 HV. Keskiarvon standardiepävarmuus on 1,7 jaettuna 5:n neliöjuurella, mikä on 0,76 HV. Tämä on tyypin A arviointi.
Toisaalta kalibrointitodistuksessa voidaan ilmoittaa laajennettu epävarmuus ±6 HV peittokertoimella k, joka on 2. Vakioepävarmuus on 6 jaettuna 2:lla tai 3 HV. Tämä on tyypin B arviointi.
Yhdistetyn epävarmuuden laskemiseksi yhdistä komponentit juurisumma-neliöllä. Tässä esimerkissä yhdistetty epävarmuus u c on yhtä suuri kuin 0,76:n neliöjuuri 2 plus 3 2 , joka on noin 3,1 HV.
| Arviointimenetelmä | Tyyppi A | Tyyppi B |
| Tietolähde | Toistetut mittaukset | Kalibrointi certificate, specifications, reference data |
| Tilastollinen perusta | Keskiarvon standardipoikkeama | Jaettuna peittokertoimella k |
| Esimerkki kovuustestissä | Viisi mittausta: 318, 322, 319, 321, 318 HV | Kalibrointi certificate: U=6 HV, k=2 |
| Normaali epävarmuus | 0,76 HV | 3 HV |
Mittauksen epävarmuus ja laadunvalvonta: käytännön vaikutus
Mittauksen epävarmuus vaikuttaa suoraan hyväksymis-hylättyihin päätöksiin, kalibrointistrategioihin ja asiakkaiden auditointeihin.
Kun mittaustulos on lähellä toleranssirajaa, epävarmuus määrittää, onko tulos todella hyväksyttävä. Ota huomioon kovuusvaatimus 315±10 HV. Mitattu arvo 320 HV epävarmuudella ±5 HV on todennäköisesti hyväksyttävä. Mutta kun epävarmuus on ±15 HV, tarkastaja ei voi tehdä varmaa päätöstä ilman lisätutkimuksia.
Kalibrointistrategiat riippuvat myös epävarmuudesta. Pienempi mittausepävarmuus mahdollistaa pidemmät kalibrointivälit, mikä vähentää seisokkeja ja huoltokustannuksia. Suurempi epävarmuus vaatii tiheämpää uudelleenkalibrointia.
ISO 9001- ja ISO/IEC 17025 -järjestelmissä tarkastajat kiinnittävät erityistä huomiota siihen, miten laboratoriot arvioivat ja raportoivat mittausepävarmuutta. Laboratorio, joka ei pysty osoittamaan epävarmuusbudjettia, voi epäonnistua sertifiointiauditoinneissa, vaikka laitteet näyttävät toimivan oikein. Teollisuusyritysten osalta myös epävarmuuden ymmärtäminen paranee materiaalitestauksen tarkkuus ja auttaa ratkaisemaan riitoja toimittajien tai asiakkaiden kanssa. Kun testitulos kyseenalaistetaan, epävarmuuslaskenta antaa objektiivisen todisteen tuotteen laadusta.
Mittausepävarmuuden laskeminen: vaiheittainen prosessi
Mittausepävarmuuden arviointi voidaan tehdä seitsemässä vaiheessa. Edistynyttä matematiikkaa ei vaadita, mutta mittausprosessin selkeä ymmärrys on välttämätöntä.
- Määritä mittaussuure ja määritä mittausmalli.
- Tunnista kaikki epävarmuuslähteet, jotka voivat vaikuttaa tulokseen.
- Määritä kunkin komponentin määrä käyttämällä joko tyypin A tai tyypin B menetelmiä.
- Muunna jokainen komponentti vakioepävarmuudeksi.
- Yhdistä kaikki vakioepävarmuudet käyttämällä juurisumma-neliömenetelmää.
- Kerrotaan yhdistetty epävarmuus peittokertoimella, yleensä k on yhtä suuri kuin 2 noin 95 prosentin varmuudella.
- Ilmoita täydellinen tulos, mukaan lukien mittausarvo, laajennettu epävarmuus ja peittokerroin.
Laajennettu epävarmuus k = 2 on standardin ISO/IEC 17025 ja useimpien laadunhallintajärjestelmien edellyttämä raportointimuoto.
Mittausepävarmuus kovuustestauksessa ja materiaalianalyysissä
Kovuustestauksessa ja metallografisessa analyysissä epävarmuus johtuu pääasiassa laitteiden kalibroinnista, näytteen valmistelusta, käyttäjätekniikasta ja ympäristöolosuhteista.
Automaattiset ja digitaaliset laitteet vähentävät käyttäjän aiheuttamaa epävarmuutta. Kosketusnäytöllinen digitaalinen Brinell-kovuusmittari lukee automaattisesti sisennyksen halkaisijan ja laskee kovuusarvon, mikä vähentää lukeman vaihtelua noin 5 prosentista alle 1 prosenttiin. Tämä parantaa suoraan A-tyypin epävarmuuden komponenttia.
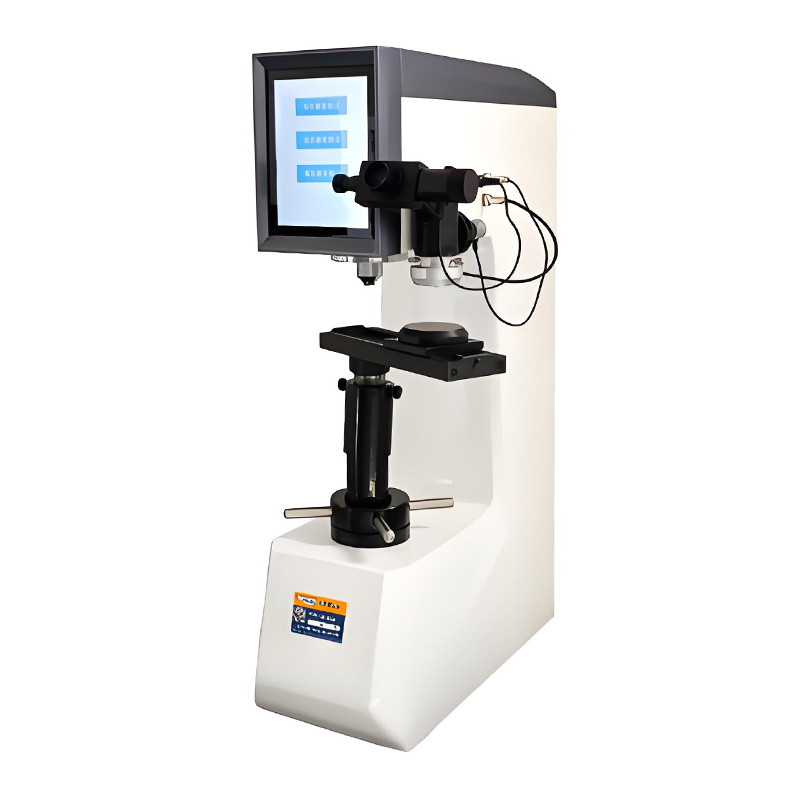 HBRVS-187.5 digitaalinen monitoimikovuusmittari Brinellille, Rockwellille ja Vickersille Yhdistämällä Brinell-, Rockwell- ja Vickers-menetelmät yhteen yksikköön tämä digitaalinen kovuusmittari vähentää järjestelmällisiä eroja laitemuutoksista ja soveltuu erilaisille materiaaleille laboratorio- tai teollisuusympäristöissä. Näytä tuote →
Laboratorioille, joiden on vaihdettava Brinell-, Rockwell- ja Vickers-menetelmien välillä, monitoiminen kovuusmittari vähentää järjestelmällisiä eroja, jotka syntyvät laitteiden vaihtamisesta. Pienille näytteille tai pintakarkaistuille kerroksille tarkempi mikro-Vickers-kovuusmittari on sopiva valinta. The kovuustestausmenetelmät Kaikki tässä yhteydessä käsitellyt vaativat huolellista epävarmuusarviointia.
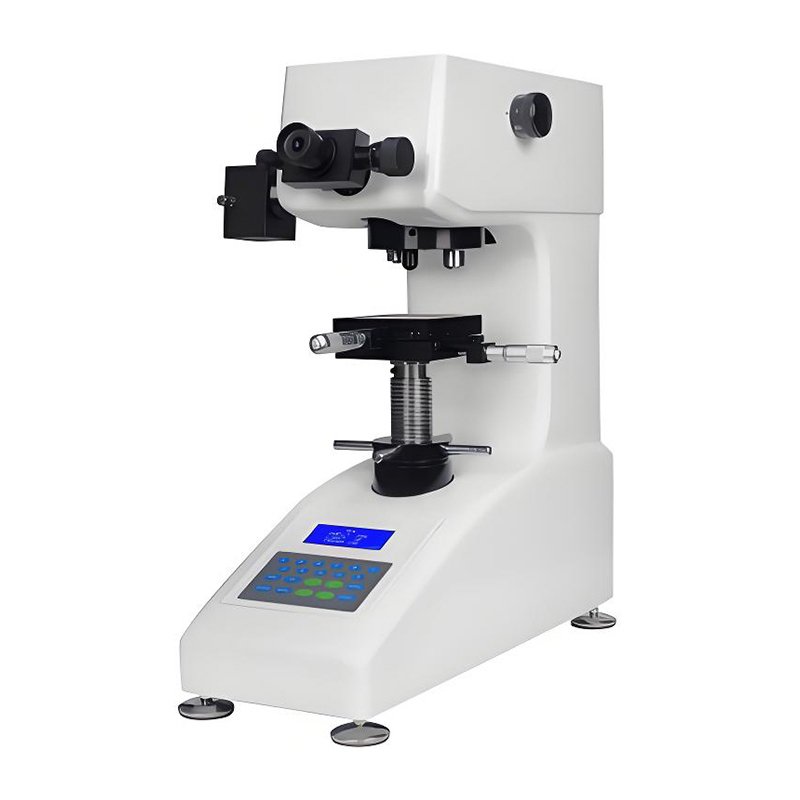 HV-1000Z Manuaalinen Micro-Vickers-kovuusmittari LCD-näytöllä Tämä mikro-Vickers-kovuusmittari mittaa pieniä näytteitä ja pintakarkaistuja kerroksia erittäin tarkasti. Siinä on automaattinen torni ja LCD-näyttö, jotka sopivat ihanteellisesti laboratorioarviointeihin, joissa epävarmuutta on valvottava. Näytä tuote →
Metallografisen näytteen valmistuksessa epävarmuutta syntyy myös leikkauksen, asennuksen ja kiillotuksen aikana. Epätasainen valmistelu voi aiheuttaa kovuuslukemien vaihtelun useita prosentteja jopa samassa näytteessä. Oikeiden metallografisten kulutusosien valinta ja standardoitujen menetelmien noudattaminen ovat yhtä tärkeitä kuin oikean kovuusmittarin valinta.
Usein kysytyt kysymykset
Mitä eroa on mittausepävarmuudella ja mittausvirheellä?
Mittausvirhe on mitatun arvon ja todellisen arvon välinen ero. Mittausepävarmuus on parametri, joka ilmaisee mittaustuloksen hajaantumisen. Virhe on yksi arvo; epävarmuus on vaihteluväli.
Mitä laajennettu epävarmuus k on yhtä kuin 2 tarkoittaa?
Se tarkoittaa, että mittaustuloksen määrittämän intervallin±laajennetun epävarmuuden luottamustaso on noin 95 prosenttia. Jos toistat mittauksen useita kertoja, noin 95 prosenttia tuloksista osuu tälle aikavälille.
Miksi kalibroinnin epävarmuus on tärkeää?
Kalibroinnin epävarmuus kertoo, kuinka tarkka vertailustandardisi on. Se leviää omiin mittoihin. Kalibrointitodistus suurella epävarmuudella tarkoittaa, että laitteistosi ei pysty varmistamaan erittäin tiukkoja toleransseja.
Miten voin vähentää mittausepävarmuutta?
Käytä kalibroituja laitteita, hallitse ympäristöolosuhteita, standardoi käyttäjän menettelyjä ja lisää toistuvien mittausten määrää. Materiaalitestauksessa varmista myös, että näytteen valmistelu on johdonmukaista.

